
 英语
 中文简体
 俄语
 西班牙语
 阿拉伯语


لا تتردد في الاتصال بنا عندما تحتاج إلينا!
 الصفحة الرئيسية / أخبار / أخبار الصناعة / شرح لغة الترميز باستخدام الحاسب الآلي: G-Code، وM-Code، ولهجات التحكم للميكانيكيين
شرح لغة الترميز باستخدام الحاسب الآلي: G-Code، وM-Code، ولهجات التحكم للميكانيكيين
 2026.10.14
 أخبار الصناعة
يمكن لمخرطتين تقفان جنبًا إلى جنب في نفس الورشة تشغيل ما يشبه نفس البرنامج وما زالا يتصرفان بشكل مختلف. يقرأ أحد عناصر التحكم G71 كدورة دوران مكونة من كتلتين ويخشون الجزء تمامًا كما هو مكتوب؛ ويتوقع آخر مكالمة دورة وإنذارات على السطر الأول. هذه الفجوة هي السبب في أن عبارة لغة الترميز CNC تستحق تعريفًا حقيقيًا بدلاً من إجابة مكونة من كلمة واحدة.
الإجابة المختصرة: لغة الترميز CNC هي G-code، الموحدة كـ ISO 6983، وهي مبنية من أحرف العناوين التي تصف الحركة والتغذية والسرعة واختيار الأداة. حول هذا المركز، يقوم كل منشئ التحكم بوضع طبقات من رموز M الخاصة به والدورات المعلبة ومتغيرات الماكرو وأوامر المزامنة. تعلم النواة القياسية ويمكنك قراءة أي برنامج تقريبًا. تعلم اللهجة ويمكنك بالفعل تشغيل الجهاز.
ما يلي يغطي بنية الكتلة، والرموز المستخدمة كل يوم، والمجموعات النموذجية ومصائد الترتيب بداخلها، وعائلات اللهجات الرئيسية، وبرمجة الماكرو والمغزل الفرعي، وكيفية إثبات البرنامج قبل أن يمس المعدن.
محتوى
- 1 مما تتكون لغة الترميز باستخدام الحاسب الآلي في الواقع
- 2 تشريح كتلة واحدة
- 3 رموز G التي ستقابلها كل يوم
- 4 المجموعات النموذجية وفخاخ الترتيب بداخلها
- 5 اللهجات: لماذا تحتاج نفس الوظيفة إلى رمز مختلف
- 6 وحدات الماكرو والبرامج الفرعية وعمل المغزل الفرعي
- 7 كيفية إثبات وجود برنامج قبل أن يقطع المعدن
- 8 ماذا تسأل قبل أن تشتري آلة
مما تتكون لغة الترميز باستخدام الحاسب الآلي في الواقع
يحمل G-code الشكل الهندسي والخلاصة: أين تنتقل الأداة، ومدى سرعتها، وعلى طول أي مسار. تحمل رموز M وظائف الماكينة: تشغيل وإيقاف المغزل، المبرد، مشبك ظرف الظرف وفك المشبك، تغيير الأداة، غراب الذيل، إيقاف البرنامج. توفر أحرف العناوين المعلمات - X وY وZ للموضع، وF للتغذية، وS للسرعة، وT للأداة والإزاحة، وN للرقم التسلسلي.
ثلاثة تفاصيل تصطاد الناس مبكرًا. في معظم مراكز الدوران، تتم برمجة X كقطر بدلاً من نصف قطر، لذلك يتحول X50.0 إلى قطر 50 مم. يمكن أن تكون التغذية لكل دقيقة (G98) أو لكل دورة (G99)، ونفس قيمة F تعني شيئًا مختلفًا تمامًا في كل وضع. وG-code ليس تنسيق ملف واحد: يقرأ عنصر التحكم لهجة معينة، ويجب كتابة معالج لاحق لـ CAM لتلك اللهجة قبل تشغيل الإخراج.
إذا كنت لا تزال تبني الطلاقة، أ نظرة عامة باللغة البسيطة على أساسيات الخراطة والطحن يستحق ساعة من وقتك قبل أن تبدأ في تحرير برامج الإنتاج.
تشريح كتلة واحدة
الكتلة عبارة عن سطر واحد من البرنامج، وتحتاج فقط إلى العناوين التي تتغير. قد تقرأ الحركة الخشنة على المخرطة N120 G01 X48.0 Z-32.0 F0.25 - رقم تسلسلي، وأمر استيفاء خطي، وموضع القطر المطلق، وموضع Z المطلق، وتغذية قدرها 0.25 مم لكل دورة.
اقرأ من اليسار إلى اليمين، الكتلة عبارة عن جملة: يتم إخبار الآلة بنوع الحركة التي يجب القيام بها، والمكان الذي ستنتهي فيه، ومدى سرعة الوصول إلى هناك. الحروف التي تظهر هي مفردات اللغة.
| العنوان | ماذا يفعل | مثال |
|---|---|---|
| N | الرقم التسلسلي للكتلة؛ مفيد عند البحث أو إعادة تشغيل البرنامج الأوسط | N120 |
| G | الأمر التحضيري أو الحركي | G01 |
| س، ص، ز | موقع الهدف على المحاور الرئيسية مطلق تحت G90، تزايدي تحت G91 | Z-32.0 |
| يو، دبليو | السفر المتزايد في العديد من أدوات التحكم في الدوران، وعادةً ما يتم كتابة U كقطر | U0.5 |
| F | معدل التغذية لكل دقيقة تحت G98، لكل دورة تحت G99 | F0.25 |
| S | سرعة المغزل بوحدة دورة في الدقيقة، أو سرعة السطح عندما تكون سرعة السطح الثابتة نشطة | S800 |
| T | رقم الأداة ورقم الإزاحة، غالبًا ما يتم كتابتهما معًا | T0303 |
| M | وظيفة الآلة مثل اتجاه المغزل أو المبرد أو إيقاف البرنامج | م08 |
| ص، ف، س، د | معلمات الدورة والتعويض؛ المعنى يعتمد على الدورة المستخدمة | ب100 س200 |
| # | متغير الماكرو المستخدم في العمليات الحسابية والقيم التي تم تمريرها | #100=25.0 |
الجدول عبارة عن مفردات؛ القواعد هي حالة مشروطة. يتذكر عنصر التحكم ما كان نشطًا في السطر السابق ويستمر في تطبيقه حتى يحل محله أمر آخر من نفس المجموعة.
رموز G التي ستقابلها كل يوم
يستخدم برنامج تحويل العمل مجموعة صغيرة بشكل مدهش من رموز G. يغطي الجدول أدناه معظم ما يظهر على مخرطة ذات محورين في الأسبوع العادي.
| الكود | وظيفة | الاستخدام النموذجي |
|---|---|---|
| G00 | تحديد المواقع بسرعة، وعدم القطع | الاقتراب وسحب التحركات |
| G01 | الاستيفاء الخطي في تغذية محددة | تحول، تواجه، مملة |
| G02 / G03 | الاستيفاء الدائري، في اتجاه عقارب الساعة وعكس اتجاه عقارب الساعة | أنصاف الأقطار، شرائح، أشكال كروية |
| G04 | يسكن لمدة محددة | الجزء السفلي من تتحمل أعمى، تنظيف الأخدود |
| مجموعة العشرين / مجموعة ال21 | بوصة ومدخلات متري | تعيين مرة واحدة في الجزء العلوي من البرنامج |
| G28 | العودة إلى الموضع المرجعي للجهاز | بداية ونهاية آمنة للبرنامج |
| جي 40 / جي 41 / جي 42 | إلغاء تعويض القاطع، اليسار واليمين | ملامح الطحن والحواف |
| G43 | تعويض طول الأداة | تغييرات الأداة في مركز التصنيع |
| جي 50 / جي 92 | مشبك سرعة المغزل أو إعداد الإحداثيات، حسب التحكم | حدود السرعة والإعدادات البسيطة |
| من G54 إلى G59 | أنظمة إحداثيات العمل | تركيبات متعددة على طاولة واحدة |
| جي 70 / جي 71 | دورات التشطيب والتخشين للتحول | إزالة المخزون على مخرطة |
| G76 | دورة الخيوط | خيوط داخلية وخارجية ذات نقطة واحدة |
| جي 81 / جي 83 | دورات الحفر والحفر بالنقر | أنماط حفرة، ثقوب عميقة |
| G84 | دورة التنصت | التنصت المتزامن |
| جي 96 / جي 97 | سرعة سطحية ثابتة داخل وخارج | مواجهة وتحول بسرعة سطحية ثابتة |
| جي 98 / جي 99 | تغذية في الدقيقة وتغذية في كل ثورة | تحديد كيفية تفسير F |
وفي المخرطة ذات المحورين، تتقلص القائمة بشكل أكبر. تغطي عمليات التخشين والتشطيب والخيوط والحفر وسرعة السطح الثابتة الغالبية العظمى من أعمال الإنتاج، ولهذا السبب تميل برامج الخراطة إلى الظهور مضغوطة حتى تدخل أداة حية أو مغزل ثانٍ في الصورة. آلة مثل المخرطة الأفقية ذات الطاقة العالية CK6150 مبرمجة بالكامل تقريبًا مع G71، G70 وG76، مع سرعة التعامل مع G96 أثناء المواجهة.
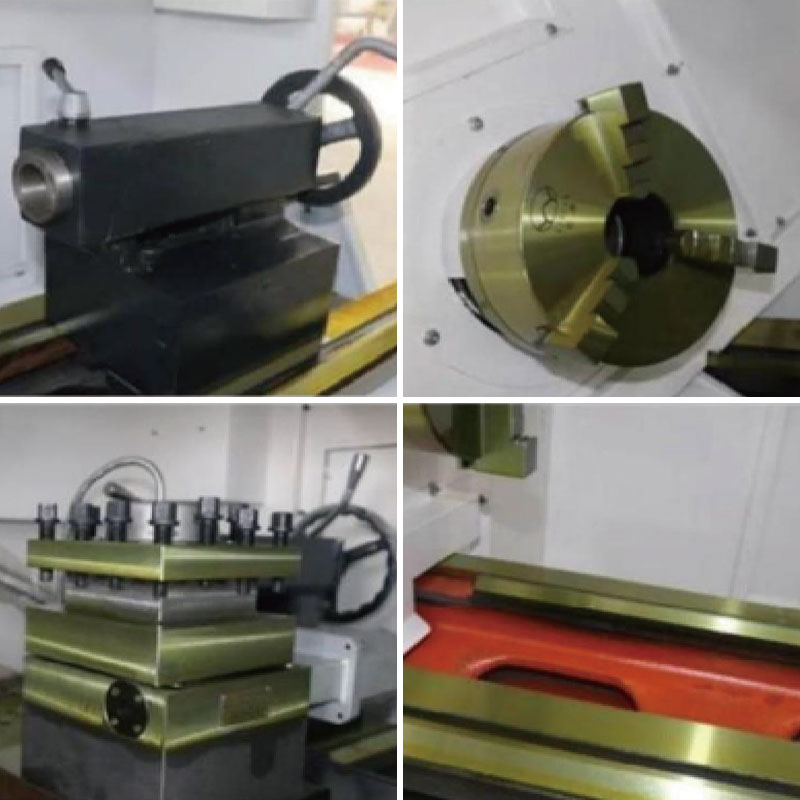 CK6150 مخرطة أفقية CNC عالية الطاقة مخرطة التحكم العددي عرض المنتج →
المجموعات النموذجية وفخاخ الترتيب بداخلها
ينتمي كل رمز G إلى مجموعة مشروطة، ولا يمكن تنشيط سوى رمز واحد من المجموعة في المرة الواحدة. تقع G00 وG01 وG02 وG03 في نفس المجموعة، لذا فإن كتابة G01 تلغي الحركة السريعة التي كانت نشطة قبلها. لن تحتاج أبدًا إلى إيقاف تشغيل أمر مشروط؛ ما عليك سوى إصدار الأمر التالي من نفس المجموعة عندما يتغير نوع النقل.
هناك عدد قليل من الرموز غير مشروطة وتعمل فقط على الكتلة التي تظهر فيها. تعد G04 المسكن وإرجاع G28 المرجعي وحركات إحداثيات الآلة G53 من الأمثلة المعتادة.
الطلب داخل الكتلة له نفس القدر من الأهمية. أربع عادات تمنع معظم المفاجآت:
- ضع أمر الوحدة (G20 أو G21) قبل أي إحداثي، وليس في منتصف دورة نشطة أبدًا.
- اضبط وضع التغذية (G98 أو G99) قبل قيمة F الأولى. يمكن أن يؤدي التبديل من كل دورة إلى كل دقيقة بنفس رقم F إلى تغيير معدل التغذية الفعلي بعامل يزيد عن مائة.
- قم بوضع استدعاء الأداة وإزاحتها على السطر قبل النقلة التي تستخدمها، وليس بعد ذلك.
- اسحب باستخدام G00 إلى وضع آمن قبل إلغاء تعويض القاطع أو الدورة المعلبة.
هذه ليست تفضيلات أسلوبية. إنهم يقررون ما إذا كانت الكتلة التالية سيتم إدخالها بسرعة في قطعة العمل أو يتم التحكم فيها في عمق القطع.
اللهجات: لماذا تحتاج نفس الوظيفة إلى رمز مختلف
يحدد المعيار جوهر اللغة، وليس كلها. تُترك عمليات الترابط ودورات الحفر وإدارة الأدوات وبناء جملة الماكرو لمنشئ التحكم، لذا يحتاج البرنامج المكتوب لعائلة تحكم واحدة عمومًا إلى التحرير قبل تشغيله على عائلة أخرى.
تظهر عائلتان في أغلب الأحيان على المخارط ذات الأغراض العامة ومراكز الخراطة: الدورات متعددة الكتل على طراز Fanuc ومكالمات الدورة على طراز Siemens. في البرمجة اليومية تبدو الاختلافات هكذا.
| وظيفة | التحكم بأسلوب فانوك | السيطرة على غرار سيمنز |
|---|---|---|
| خيوط | G76 مع كتلتين أو أكثر من المعلمات | G33 أو مكالمة دورة ترابط مخصصة |
| دورات الحفر | G81، G83 مع معلمات R وQ | قم بتدوير المكالمات باستخدام معلمات العمق والسكن والسحب |
| تعويض نصف قطر الأداة | G41 وG42 برقم إزاحة D | G41 وG42 مع نصف القطر المأخوذ من جدول الأدوات |
| استدعاء البرنامج الفرعي | M98 برقم البرنامج | اسم برنامج فرعي أو عبارة اتصال صريحة |
| المتغيرات الكلية | المتغيرات المرقمة المكتوبة بـ # | معلمات R |
| سرعة سطحية ثابتة | G96 مع مشبك سرعة منفصل | G96 مع معلمة الحد الأعلى |
هذه هي النتيجة العملية بالنسبة للمشتري: يتم تحديد اللهجة عند الشراء، وليس على أرضية المتجر بعد ذلك. إذا تم تحديد مخرطة باستخدام عنصر تحكم Siemens 808D، فيجب أن تتوافق البرامج والمعالج اللاحق وتدريب المشغلين مع هذا الاختيار. إن الآلة مثل المخرطة العمودية ذات العمود الواحد CK5116B، والتي يتم توفيرها مع نظام Siemens 808D، لن تقبل ملف دورة بنمط Fanuc بدون إعادة كتابة كتل الدورة.
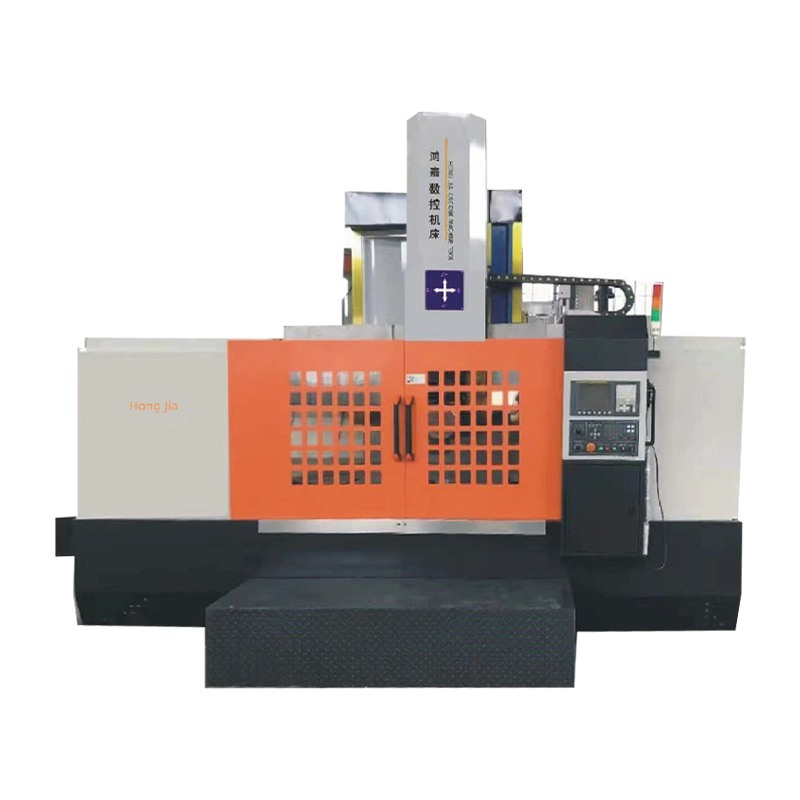 CK-5116B Siemens 808D CNC مخرطة عمودية ذات عمود واحد مخرطة التحكم العددي عرض المنتج →
وحدات الماكرو والبرامج الفرعية وعمل المغزل الفرعي
بمجرد أن تشترك عائلة جزئية في الشكل وتختلف فقط في الأبعاد، فإن التحرير اليدوي لكل برنامج يصبح غير منطقي. هناك ميزتان تزيلان معظم هذا العمل، وتغير الثالثة كيفية تخطيط التسلسل بأكمله.
البرامج الفرعية
يحتوي البرنامج الفرعي على تسلسل متكرر - ملف تعريف الأخدود، ونمط الثقب، وممر إزالة الأزيز - ويتم استدعاؤه من البرنامج الرئيسي. قم بتغيير البرنامج الفرعي مرة واحدة وسيلتقط كل برنامج اتصال التغيير في عملية التشغيل التالية.
متغيرات الماكرو والحلقات
تقوم متغيرات الماكرو بتخزين الأرقام التي يمكن للبرنامج الحساب بها. يمكن أن يحمل ماكرو واحد مجموعة من الأقطار، مع التنقل بين المتغير والتوقف عند شرط ما، بدلاً من تكرار نفس الدورة لكل حجم. نظرًا لأن بناء الجملة الحسابي خاص باللهجة، فإن البرامج ذات الحجم الكبير هي الجزء الأقل قابلية للحمل في أي مكتبة برامج.
مغزلان وقناتان
في مركز الدوران ثنائي المغزل، يجب على البرنامج أيضًا تنسيق محورين: قطع المغزل الرئيسي، وفصل الجزء، وتسليم الجزء الفارغ إلى المغزل الفرعي، وإنهاء الوجه الثاني. تمنع رموز المزامنة وأوامر الانتظار كلا الجانبين من الاصطدام، وهذه هي المنطقة الأقل توحيدًا في اللغة. إنها بالضبط المنطقة التي تغطيها آلات مثل مركز الإرساء الأوتوماتيكي ثنائي المغزل NC106DS، حيث يتم دمج تسلسل النقل في تصميم الماكينة بدلاً من ارتجاله في البرنامج.
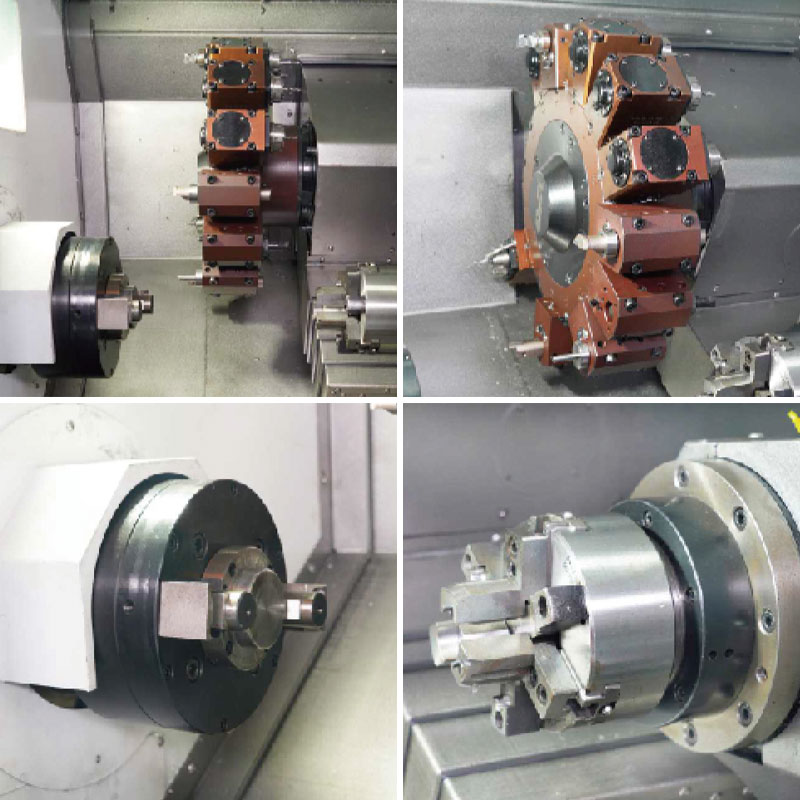 مركز الدوران الأفقي لرسو السفن الأوتوماتيكي ثنائي المغزل NC-106DS إن مركز الدوران الأفقي الأوتوماتيكي ثنائي المغزل عبارة عن أداة آلية متقدمة تدمج وظائف معالجة متعددة مثل الخراطة والحفر والتثقيب... عرض المنتج →
كيفية إثبات وجود برنامج قبل أن يقطع المعدن
كل الأعطال تقريبًا لها نفس الشكل: لم يتم التحقق من الكود مطلقًا مقابل الحالة الفعلية للجهاز. روتين قصير يمسك بهم جميعًا تقريبًا.
- قم بالمحاكاة على عنصر التحكم أو في CAM وتحقق من مسار الأداة مقابل الرسم، وليس فقط للتصادمات.
- قم بتشغيل البرنامج مع تقليل التجاوز السريع وتنشيط الكتلة الفردية، ومشاهدة عرض المسافة المقطوعة عند كل اقتراب.
- قم بإزاحة Z بشكل إيجابي بمقدار آمن وقم بتشغيل البرنامج بأكمله في الهواء، مع التأكد من تغييرات الأداة والإزاحات واتجاه عمود الدوران وسائل التبريد.
- قم بقص الجزء الأول مع تقليل تجاوز التغذية، ثم تحقق من كل بُعد مقابل الرسم قبل إطلاق البرنامج إلى الإنتاج.
- قم بتسجيل الإزاحات وإصدار البرنامج وقائمة الأدوات في ورقة الإعداد بحيث يبدأ التشغيل التالي من القيم المعروفة بدلاً من الذاكرة.
إن دقيقتين من العمل على كتلة واحدة في الماكينة تكلف أقل بكثير من حامل أداة مكسور أو دفعة ملغاة.
ماذا تسأل قبل أن تشتري آلة
نظرًا لأن لغة الترميز مرتبطة بالتحكم، فإن اختيار الآلة وممارسة البرمجة هما نفس القرار. قبل التوقيع، يجدر التأكيد على بعض النقاط كتابيًا:
- ما هي عناصر التحكم المناسبة، وما هي اللهجة التي تعني للدورات ووحدات الماكرو والبرامج الفرعية.
- ما إذا كان المعالج اللاحق لنظام CAM الخاص بك موجودًا بالفعل لهذا التحكم.
- ما مقدار ذاكرة البرنامج الموجودة في عنصر التحكم، وما إذا كانت التغذية بالتنقيط مطلوبة للملفات الكبيرة التي تظهر على السطح.
- ما عدد إزاحات العمل وإزاحات الأدوات المتوفرة للإعدادات متعددة التركيبات.
- ما إذا كان يتم تضمين نماذج البرامج والنسخ الاحتياطي للمعلمات وتدريب المشغلين.
- ما هو معيار القبول المعلن، وما إذا كان اختبار القطع يتم من جانبك أم من جانب العرض التوضيحي.
تميل شركة البناء التي قضت عقدين من الزمن في تصنيع معدات قطع المعادن وشحن حوالي ألف وحدة سنويًا إلى الإجابة على هذه الأسئلة. يمكنك قراءة المزيد عن خلفية وتاريخ الفريق وراء هذه المخارط قبل أن تضع نموذجًا في القائمة المختصرة.
جميع الحقوق محفوظة.لشركة هونغجيا لتكنلوجيا CNC المحدودة بنينغبو © حقوق الطبع والنشر
