
 英语
 中文简体
 俄语
 西班牙语
 阿拉伯语


لا تتردد في الاتصال بنا عندما تحتاج إلينا!
 الصفحة الرئيسية / أخبار / أخبار الصناعة / الآلات متعددة المحاور: الأنواع والفوائد وكيفية اختيار المعدات المناسبة
الآلات متعددة المحاور: الأنواع والفوائد وكيفية اختيار المعدات المناسبة
 2026.09.23
 أخبار الصناعة
لقد رفضت مراقبة الجودة للتو الدفعة الثالثة من الصب المشعب لأن المنفذين بزاوية لا يصطفان. هذا الرفض هو اللحظة التي تبدأ فيها معظم محلات الآلات في القراءة عن الآلات متعددة المحاور. عندما يلزم إعادة تثبيت قطعة الشغل للوصول إلى الميزات الزاوية أو المنحنية، فإن كل إعداد جديد يعيد إدخال خطأ المحاذاة، وتآكل التركيبات، وحكم المشغل. تحافظ الآلات متعددة المحاور على الجزء في مشبك واحد وتسمح للأداة بالوصول إليه من عدة اتجاهات، ولهذا السبب استخدمته شركات الطيران والصناعات الطبية لعقود من الزمن. والنتيجة المباشرة هي تفاوتات أكثر صرامة وفترات زمنية أقصر؛ والنتيجة الأكبر هي عملية صحيحة يمكن التنبؤ بها من الجزء الأول. ومع ذلك، فإن الآلة ليست سوى نصف الحل: مسارات أدوات CAM، وطريقة العمل، وخبرة المبرمج هي التي تحدد ما إذا كانت المحاور الإضافية تستحق الاحتفاظ بها بالفعل.
محتوى
ماذا تعني الآلات متعددة المحاور في الواقع؟
تصف آلات CNC الحركة بمحاور الإحداثيات. المحاور الخطية الثلاثة هي X وY وZ. المحور الدوار الذي يدور حول X هو المحور A، وحول Y هو المحور B، وحول Z هو المحور C. عندما تجمع الآلة بين محاور خطية ومحور دوار واحد على الأقل، تصبح آلة متعددة المحاور. تستخدم معظم الآلات ذات المحاور الأربعة طاولة دوارة على المحور C؛ تشتمل الآلات ذات المحاور الخمسة على رأس مغزل مائل أو طاولة مائلة أو كليهما. تشير العبارة 3 2 إلى آلة ذات خمسة محاور تستخدم في وضع التموضع، حيث تتحرك المحاور الدوارة إلى زاوية وتقفل، ثم تقطع بنفس طريقة الآلة ذات الثلاث محاور.
يقارن الجدول أدناه التكوينات التي تهيمن على متاجر الوظائف والمفاضلة التي يجلبها كل منها:
| التكوين | الحركة | الأجزاء النموذجية | القوة الرئيسية | احترس |
|---|---|---|---|---|
| 3 محاور | X، Y، Z الخطي | أجزاء منشورية بسيطة، لوحات، جيوب | أقل تكلفة، برمجة بسيطة | لا تزال الميزات ذات الزاوية بحاجة إلى إعدادات إضافية |
| 4 محاور (3 1) | X، Y، Z بالإضافة إلى محور دوار واحد | فتحات منحنية، وأغطية تروس، وملامح طويلة | حركة دوارة بتكلفة معتدلة | طول الجزء محدود بقطر الطاولة |
| 5-محور 3 2 | X، Y، Z بالإضافة إلى محورين دوارين | بين قوسين مع منافذ الزاوية، وقواعد القالب | يصل إلى خمسة جوانب في إعداد واحد | يفتقر إلى القطع المتزامن الحقيقي بخمسة محاور |
| 5 محاور متزامنة | X، Y، Z بالإضافة إلى المحاور الدوارة المحرفة | الدفاعات، شفرات التوربينات، الأشكال العضوية | أفضل تشطيب للسطح ووقت الدورة | الأكثر تكلفة للبرمجة والتحقق |
| مركز تحول متعدد المهام | المحور X، Z، Y، C، المغزل الثاني | مهاوي مع مسطحات مطحونة، ثقوب متقاطعة، غريب الأطوار | تم الانتهاء من الجزء بأكمله في دورة واحدة | يحتاج إلى أدوات حية وقدرة على المحور Y |
كيف تغير المعالجة متعددة المحاور التفكير في الإعداد
إن إضافة المحاور لا يؤدي إلى إضافة حركة فحسب؛ يغير النظام المرجعي. في ماكينة ذات 3 محاور، يتم إنشاء ثقب بزاوية عن طريق وضع قطعة العمل على أداة تثبيت بزاوية، وبالتالي فإن موضع الثقب يعتمد على مدى دقة تثبيت تلك القطعة. في الآلة متعددة المحاور، تقوم الآلة نفسها بتدوير الجزء أو الأداة إلى الزاوية المبرمجة، والمسند الوحيد المهم هو موضع الدوران الذي تمت معايرته. يتوقف خطأ التركيبات عن التراكم.
يتغير شكل تسلسل الإنتاج أيضًا:
- قم بنمذجة الجزء في CAD وتحويله إلى CAM، مع تحديد كل ميزة في نظام إحداثي واحد.
- محاكاة البرنامج الكامل، بما في ذلك الحركة الدوارة، وخلوص حامل الأدوات، وحركة الطاولة.
- ثبت قطعة الشغل مرة واحدة واختبر حوافها المرجعية أو حددها.
- تشغيل الدورة؛ تقوم الآلة بوضع المحاور الدوارة تلقائيًا بين القطع.
- افحص المعالم النهائية مقابل نفس النظام الإحداثي، لأنه لم يتم إعادة تثبيت أي شيء.
يأتي كسب التسامح من إزالة المشابك. الميزة التي تم تشكيلها بعد إعادة المشبك الثالثة تحمل الخطأ المتراكم لجميع الإعدادات السابقة. إن تصنيعه باستخدام أداة التثبيت الأصلية يحافظ على تطابق المسند، ولهذا السبب ترى المتاجر التي لديها قابلية تكرار 0.01 مم عددًا أقل من الأجزاء الخردة حتى عندما يتغير وقت الدورة بالكاد.
عندما تؤتي الآلات متعددة المحاور ثمارها
ليس كل جزء يحتاج إلى خمسة محاور. يميل المرشحون إلى مشاركة بعض الخصائص: الثقوب ذات الزوايا، أو أسطح القضبان المنحنية، أو جدران القالب المصقولة، أو القطع المتقطعة التي تحتاج إلى اتجاه ثابت للأداة. العائلات المكونة من خمسة أجزاء أدناه هي أقوى المرشحين:
- الأجزاء الهيكلية الفضائية - الأقواس ذات الجدران الرقيقة، وأغطية الصمامات، والتجهيزات ذات المنافذ الزاوية؛ تتمتع النماذج الأولية وأجزاء الإنتاج بنفس دقة الإعداد الواحد.
- مكونات العفن ويموت - النوى والإدخالات والأقطاب الكهربائية ذات الأسطح المصقولة، حيث يتجنب تمرير النهاية بخمسة محاور علامات الخطوة التي خلفتها إعادة التثبيت.
- الغرسات والأدوات الطبية – مقاطع منحنية من التيتانيوم وثقوب ذات زوايا مركبة، حيث يحمي الوضع الثابت الهندسة الحساسة.
- قطع غيار السيارات والدراجات النارية - أقواس الربط وأجهزة المحرك وصناديق الدواسات التي تتغير بين المراجعات وتحتاج إلى إعادة تسعير سريع.
- المكونات الهيدروليكية والطاقة – أجسام الصمامات والموصلات ذات المنافذ المثقوبة بشكل متقاطع والتي يجب أن تجتمع في منتصف المادة دون أن تنجرف.
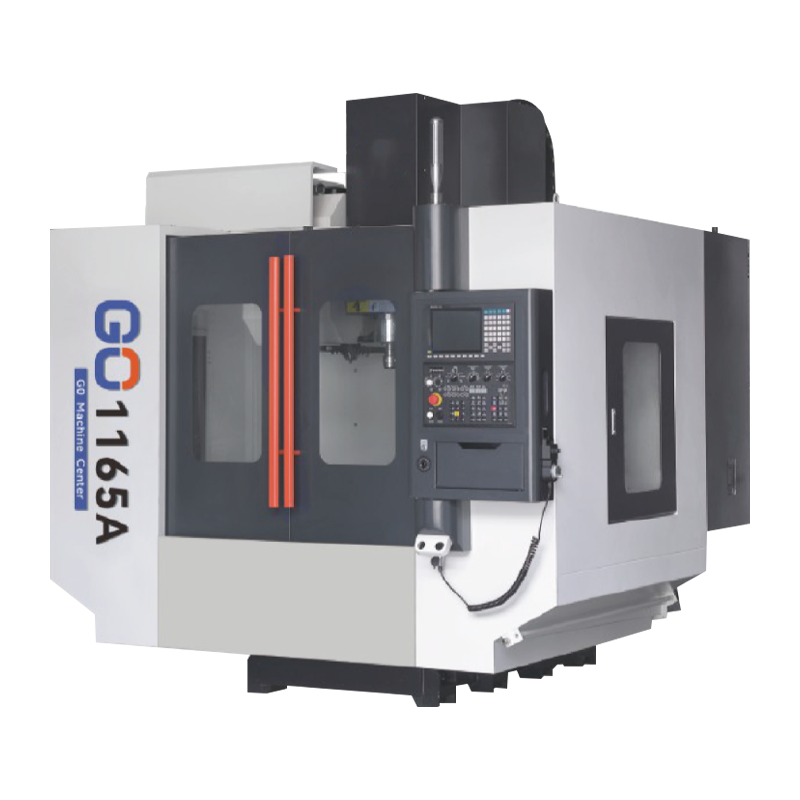 1165A مركز تصنيع عالي السرعة للخدمة الشاقة للطحن الصلب يتميز مركز المعالجة للخدمة الشاقة هذا بقاعدة عريضة، ومسارات توجيهية واسعة النطاق، ومسامير كروية مشدودة مسبقًا للحفاظ على الصلابة أثناء الطحن على الطاولة الدوارة، مما يجعله خيارًا قويًا عندما تتطلب الأدوات الطويلة قطعًا مستقرًا. عرض المنتج →
على جانب الطحن، تحدد الصلابة ما إذا كانت الطاولة الدوارة ستحقق دقتها المقدرة. يمكن لـ VMC خفيف الوزن أن ينثني عندما تتدلى أداة طويلة فوق أداة دوارة؛ يمتص مركز المعالجة للخدمة الشاقة المزود بعمود دوران عالي السرعة، مثل 1165A، هذا الحمل ويحافظ على ثبات نقطة الأداة أثناء إمالة الطاولة وتدويرها.
تحول متعدد المحاور: حيث تتلاقى مراكز التصنيع والمخارط
تتحدث معظم المقالات التمهيدية حول المعالجة متعددة المحاور عن مراكز الطحن، ولكن غالبًا ما تحدث أكبر تخفيضات الإعداد على الجانب الدوار. يضيف مركز الدوران الحديث متعدد المحاور محور C على المغزل الرئيسي، ومحور Y على البرج، وفي كثير من الأحيان مغزلًا ثانيًا. العمود الذي كان يتطلب في السابق ثلاث عمليات، الرمي، نقل المغزل الفرعي، ومن ثم مركز طحن منفصل، يمكن الآن الانتهاء منه في دورة واحدة.
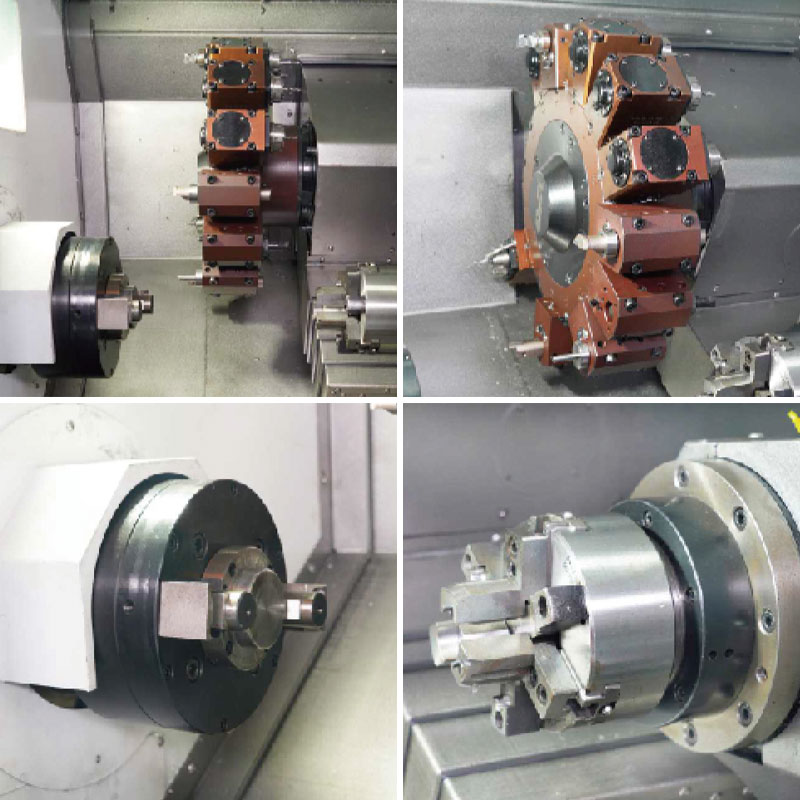 مركز الإرساء التلقائي ثنائي المغزل NC-106DS مع النقل الأوتوماتيكي لقطع العمل بين المغازل الرئيسية والفرعية، فإن هذا المركز يكمل طرفي العمود في دورة واحدة، مما يقلل من أخطاء التثبيت ويدعم الدوران، والحفر، والتجويف، والطحن، والنقر للأجزاء المعقدة. عرض المنتج →
يأخذ تصميم المغزل المزدوج هذا إلى أبعد من ذلك. في ترتيب الإرساء التلقائي، يتحرك الجزء من المغزل الرئيسي إلى المغزل الفرعي دون إيقاف البرنامج. يتم تصنيع كلا طرفي العمود في نفس الدورة، لذا فإن ميزات التشغيل الثانية تشير إلى مسند التشغيل الأول بدلاً من المشبك الجديد. ولهذا السبب أ حل الإرساء التلقائي ثنائي المغزل أصبح الحل القياسي للأعمدة المعقدة ذات الميزات في كلا الطرفين.
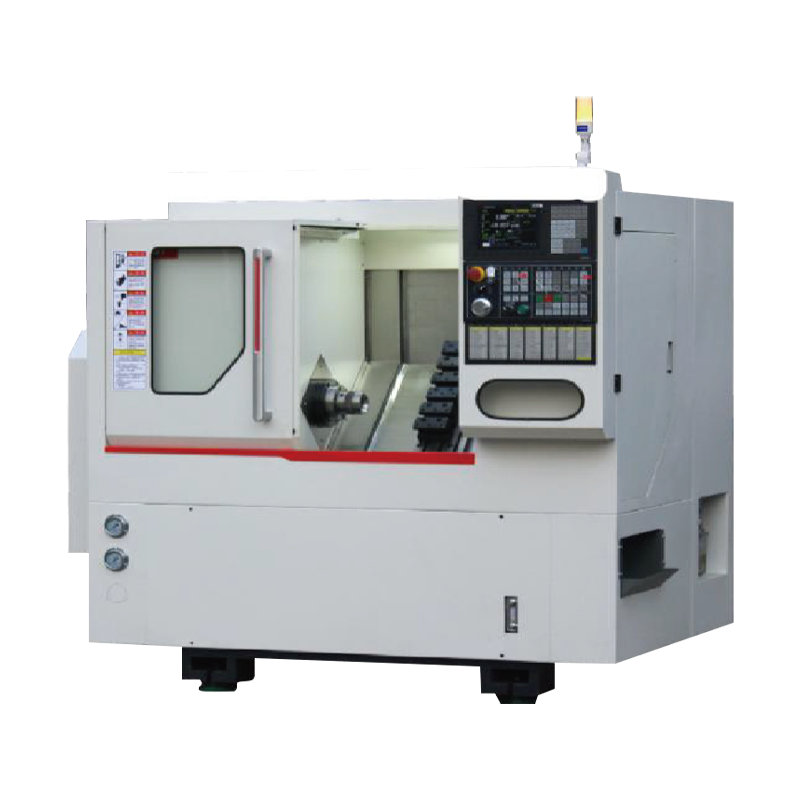 مركز الخراطة متعدد الوظائف T36P المزود بالحفر والتجويف تجمع هذه الآلة بين الخراطة والحفر والتجويف في إعداد واحد، باستخدام هيكل صلب للقطع الثقيل. يتناسب عمود الدوران المدمج وخزان سائل التبريد القابل للإزالة مع الأجزاء عالية الإنتاج التي تتطلب ثقوبًا متقاطعة أو ميزات غريبة الأطوار. عرض المنتج →
ينطبق نفس المنطق على الثقوب والفتحات والمسطحات. يجمع مركز الخراطة ذو القدرة على الحفر والتجويف، مثل T36P، بين الأقطار المحولة والحفر عبر الفتحات، والطحن الشقوقي، والحفر اللامركزي. يظل الجزء مثبتًا بينما يقوم البرج بالمؤشر بين العمليات، لذلك يتم التحكم في العلاقة بين القطر المدور والثقب المحفور بواسطة الآلة بدلاً من الإعداد الثانوي.
ما الذي يجب التحقق منه قبل شراء آلة متعددة المحاور
الآلة التي تحتوي على المزيد من المحاور لا تعمل تلقائيًا على تحسين المتجر. تمنع هذه الفحوصات الخمسة أخطاء الشراء الأكثر شيوعًا:
| تحقق | لماذا يهم؟ |
|---|---|
| CAM بعد المعالج | الآلة متعددة المحاور عديمة الفائدة بدون معالج لاحق تم التحقق منه؛ اختبره على التحكم الفعلي قبل التوقيع. |
| دقة المحور الدوار | تُظهر جداول التروس الدودية رد فعل عنيفًا، كما أن جداول الدفع المباشر تكلف أكثر؛ اطلب أرقام رد الفعل العكسي والدقة الموضعية المعلنة. |
| التحكم والمحاكاة | تحتاج الدورات ذات المحاور الخمسة إلى سرعة عالية في النظر إلى الأمام وتجنب الاصطدام؛ يحتاج المشغلون إلى هذه الأدوات للعمل بأمان. |
| ميزانية التجهيزات والأدوات | تضيف الطاولات الدوارة والألواح الأساسية والمشابك المخصصة حصة كبيرة إلى سعر الماكينة؛ قم بإدراجها في عائد الاستثمار (ROI) الخاص بك. |
| التدريب والخدمة | البرمجة متعددة المحاور هي مهارة منفصلة؛ تأكد من أن المورد يمكنه تدريب المبرمجين لديك وتوفير التشخيص عن بعد. |
بالنسبة للعديد من محلات التوظيف، فإن الخطوة الأولى الأكثر عملية في العمل متعدد المحاور هي مركز الدوران الأفقي باستخدام الأدوات الحية، لأن الأعمدة والفلنجات والمغازل عادةً ما تحتاج إلى ميزات الطحن والحفر الزاوي التي يمكن أن يصل إليها مركز الدوران في مشبك واحد.
واقع الإنتاج: ما الذي لا يحله تعدد المحاور
تستحق المعالجة متعددة المحاور سمعتها، ولكنها تجلب أيضًا قيودًا تظهر بعد التثبيت. المفاجآت الخمس الأكثر شيوعًا هي:
- ينتقل وقت CAM إلى المكتب - تستغرق مسارات الأدوات المتزامنة وقتًا أطول في الإنشاء والتحقق من البرامج ثلاثية المحاور التي تحل محلها.
- يمكن أن يزيد وقت الدورة - آلة واحدة تقوم بعمل موزع مسبقًا على ثلاثة مغازل يعني أن الآلة في وضع الخمول أثناء فهرسة الأدوات ونقل الجزء.
- خطر الاصطدام أعلى – تعمل الطاولات الدوارة وحاملات الأدوات الطويلة على تقليل الخلوص، لذا فإن المحاكاة إلزامية وليست اختيارية.
- يتقلص مظروف العمل - ترفع الطاولة الدوارة الجزء، ويمكن للمكونات الطويلة أن تصطدم بمقدمة المغزل قبل أن تنتهي الطاولة من حركتها.
- تغييرات مهارة المشغل - تعتبر إجراءات الفحص وإعداد الأدوات والفحص أثناء العملية أكثر أهمية من تجربة التصنيع التقليدية.
يتمثل النهج العملي في توجيه العمل متعدد المحاور إلى الآلات حيث تكون تكلفة المحور مبررة، والاحتفاظ بالأجزاء المنشورية البسيطة على المعدات البسيطة ثلاثية المحاور. تحصل المتاجر التي تدير المزيج عمدًا على أفضل عائد على كلا النوعين من الآلات.
تمرين مفيد: خذ الأجزاء الثلاثة الأكثر إزعاجًا في المتجر، وقم بعد الإعدادات التي يحتاجونها اليوم، وقم بتسعير نفس الأجزاء بعروض أسعار رباعية وخمسة محاور. إذا انخفض عدد الإعداد من أربعة إلى واحد، فإن حالة العمل تبني نفسها بنفسها. من هنا، يصبح سؤال المواصفات أبسط: ما مقدار السعة الدوارة، وما هي سرعة المغزل، وأي معالج CAM بعد ذلك. الآلات متعددة المحاور ليست فئة منفصلة من التصنيع؛ إنها ببساطة الإجابة الطبيعية للأجزاء التي ترفض الانتهاء من عملية تثبيت مربعة واحدة.
جميع الحقوق محفوظة.لشركة هونغجيا لتكنلوجيا CNC المحدودة بنينغبو © حقوق الطبع والنشر
